 86-13511478976


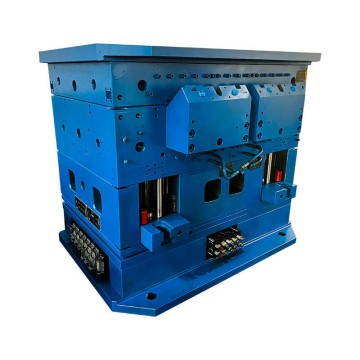
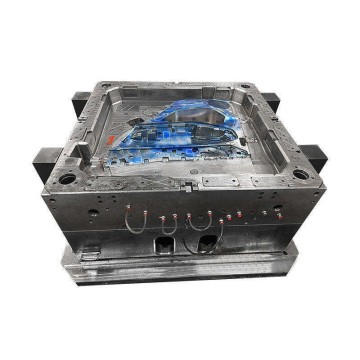
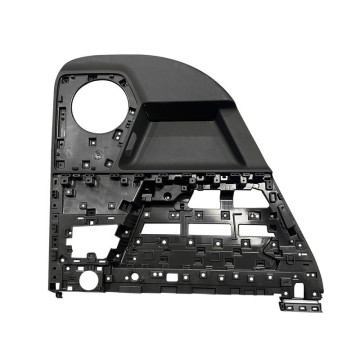
사출 금형
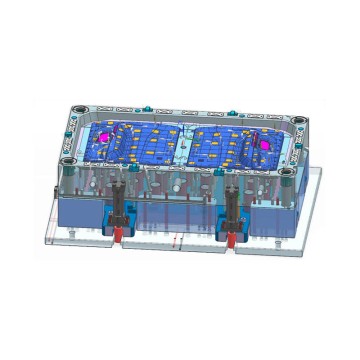
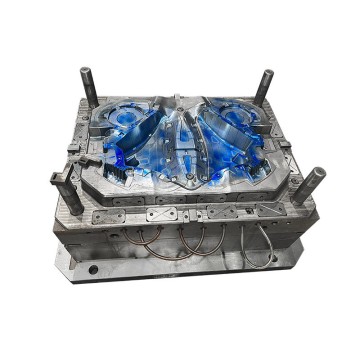
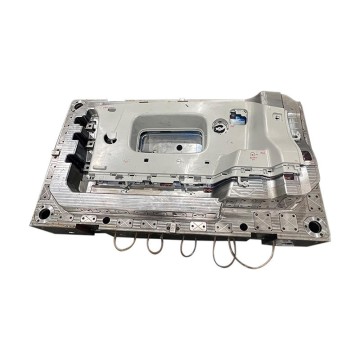
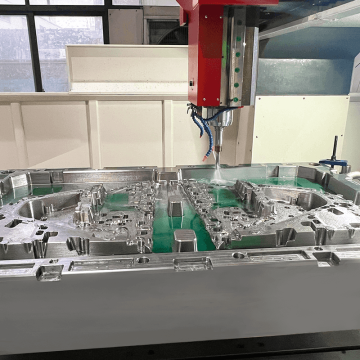
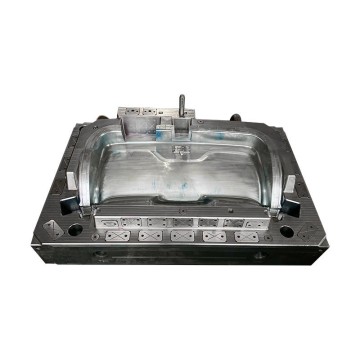
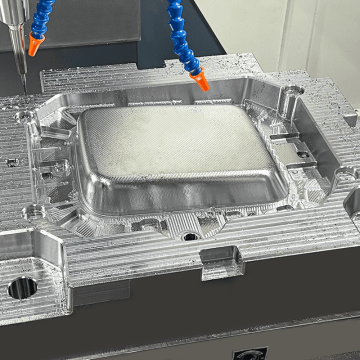
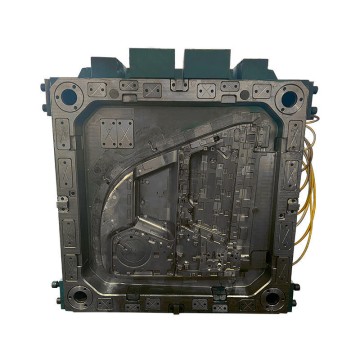
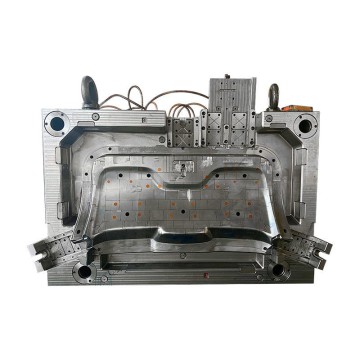
사출 성형은 일관된 품질, 정밀한 치수 및 복잡한 형상을 가진 플라스틱 부품을 생산하는 데 널리 사용되는 매우 다재다능한 제조 공정입니다. 이 기술은 클램핑, 사출, 냉각, 배출 및 반복의 다섯 가지 핵심 단계로 구성됩니다. 먼저, 캐비티라고 불리는 금형의 두 부분을 단단히 닫고 클램핑하여 사출 단계에서 발생하는 고압을 견딜 수 있도록 합니다. 그런 다음, 일반적으로 펠릿 형태의 플라스틱 재료를 가열 배럴에 공급하여 정밀하게 제어된 온도에서 녹인 후 고압으로 금형 캐비티에 사출하여 금형 구조의 모든 세부 사항을 완전히 채웁니다. 사출 금형의 재질 선택 또한 생산 요구 사항을 충족해야 합니다. 일반적으로 사용되는 금형강은 높은 강도, 내마모성 및 우수한 열전도율을 가져야 합니다. 대량 생산 및 고정밀 제품의 경우, 금형 캐비티에 연마 및 질화와 같은 표면 처리를 하여 제품 마감을 개선하고 금형 수명을 연장해야 합니다.
캐비티가 완전히 채워지면 냉각 단계가 즉시 시작됩니다. 금형 내부에 통합된 냉각 채널은 냉각 매체(일반적으로 물)를 순환시켜 용융된 플라스틱의 응고 속도를 높입니다. 냉각 시간은 생산 효율과 제품 품질 모두에 영향을 미치는 중요한 요소입니다. 냉각이 부족하면 부품 변형이 발생할 수 있고, 과도한 냉각은 생산 주기를 불필요하게 연장시킵니다. 플라스틱이 완전히 응고되면 금형이 열리고, 이젝터 핀, 공기압 또는 기타 배출 메커니즘을 통해 완성품(성형품)이 배출되어 제품 손상을 방지합니다. 게이팅 시스템은 제품 형상, 크기 및 플라스틱 재질에 따라 유연하게 조정되어야 합니다. 예를 들어, 얇은 벽의 정밀 제품은 불균일한 충진을 방지하기 위해 최적화된 게이트 위치가 필요하고, 두꺼운 벽의 제품은 유동 저항을 줄이기 위해 러너 단면적을 확대해야 합니다.
사출 성형 공정을 최적화하려면 배럴 온도, 금형 온도, 사출 압력, 유지 압력 등의 주요 매개변수를 사용되는 플라스틱 재료의 종류(예: PP, ABS 또는 의료용 플라스틱)에 따라 정확하게 조정해야 합니다. 잘 설계된 사출 금형에는 용융된 플라스틱을 캐비티로 공급하는 게이팅 시스템, 안정적인 가열 및 냉각을 유지하는 온도 제어 시스템, 그리고 기포나 탄 자국과 같은 불량을 방지하기 위해 갇힌 공기와 가스를 배출하는 벤트 시스템과 같은 필수 구성 요소가 포함됩니다. 사출 금형의 설계 및 제조 정밀도는 최종 성형품의 품질을 직접적으로 결정한다는 점을 유념해야 합니다. 사출 금형의 핵심 구조는 캐비티 외에도 가이드 필러와 부싱으로 구성된 가이드 및 포지셔닝 시스템을 포함합니다. 이 시스템은 금형의 두 반쪽이 개폐 시 정확하게 정렬되도록 하여 정렬 불량으로 인한 불량품 발생을 방지하고 금형 마모를 줄입니다.